 Globális
Sgr " S N Sorozat nagy nyomatékú koaxiáli...
Lásd a részleteket
Egy keverőgyártó olyan specifikációval kereste meg az SGR-t, amelyet egyetlen katalógus reduktor sem tudott kielégíteni: 12 000 Nm kimeneti nyomaték, 43 ford./perc kimeneti fordulatszám, és egy függőleges karimás rögzítés egy szűk burkolaton belül. A hajtás, amely végül átment az átvételi teszten, nem egy szabványos sebességváltó volt, módosított méretekkel. Az üzemi profiltól kifelé tervezték, ugyanazt a fegyelmezett folyamatot alkalmazva, mint bármely egyedi sebességváltó esetében.
Az egyedi sebességváltó egyetlen alapvető módon különbözik a módosított szabványos reduktortól: a nyomon követhetőségtől. A foggeometria, az anyagminőség, a hőkezelési ciklus, a megmunkálási tűrések és a vizsgálati eljárások mind egy írásos üzemeltetési specifikációból következnek. Semmit sem feltételeznek. Ez a cikk elmagyarázza, hogyan működik ez a folyamat a gyakorlatban, az első tervezési számítástól a végső terhelési tesztig.
Egy egyedi sebességváltó-projekt adatgyűjtéssel kezdődik, nem CAD-munkával. A gyártónak szüksége van a bemeneti fordulatszámra és a motor teljesítményére, a szükséges kimeneti fordulatszámra vagy csökkentési arányra, névleges és csúcsnyomatékra, munkaciklusra, szerelési irányra, környezeti feltételekre, zajkorlátokra és várható élettartamra. Egy gondos mérnök többet kér az adattábla minősítésénél. Ha a gép indításkor vagy hátramenet közben lökésterhelést fejt ki, a sebességváltónak el kell fogadnia azokat. Ha a nap 24 órájában működik, akkor a termikus besorolás korláttá válik. Az alábbi táblázat felsorolja a minimális tervezési bemeneteket, és azt, hogy ezek mit befolyásolnak.
| Tervezési bemenet | Mit határoz meg | Példa érték |
|---|---|---|
| Névleges kimeneti nyomaték | Fogaskerék modul, homlokszélesség, csapágyméret | 12.000 Nm |
| Bemeneti sebesség és motorteljesítmény | Pitch-line sebesség, kenési módszer | 1450 ford./perc, 55 kW |
| Csúcs- és lökésterhelés | Szerviztényező, tokmélység, foggyökér kialakítás | A névleges nyomaték kétszerese indításkor |
| Üzemi ciklus | Hőteljesítmény, hűtőrendszer | 24 óra/nap, folyamatos |
| Szerelési irány | Csapágyelrendezés, olajáramlási út | Függőleges, karimás kimenet |
| Környezeti hőmérséklet | Tömítés típusa, kenőanyag minőség | maximum 45 °C |
Minden bemenet megváltoztatja a tervezést. A névleges nyomaték háromszorosának megfelelő csúcsterhelés arra kényszeríti, hogy a foggyökér feszültséget és a csapágy élettartam számításait a magasabb értéknél meg kell ismételni. A függőleges rögzítés megváltoztatja, hogy az olaj hogyan éri el a felső csapágyat, és hogy szükség van-e külön kenőrendszerre. 45 °C-os környezeti hőmérséklet esetén nagyobb házra vagy hűtőventilátorra lehet szükség. Ha ezek a paraméterek hiányoznak, a mérnök vagy feltételezéseket tesz, vagy megtagadja az idézetet. Mindkettő jobb, mint találgatni.
A munkaprofil egyeztetése után a mérnök kiválasztja a hajtómű elrendezését. A döntés a redukciós aránytól, a nyomatéksűrűségtől, a rendelkezésre álló helytől és a kimeneti tengely irányától függ. Három architektúra fedi le a legtöbb egyedi munkát.
A bolygókerekes sebességváltók nagy nyomatékot adnak le koaxiális, kompakt csomagban. Mivel a terhelés több bolygókerekes fogaskerék között oszlik meg, minden egyes fog kisebb igénybevételnek van kitéve, mint egy ezzel egyenértékű párhuzamos tengelyes kialakításnál. Az alacsony fordulatszámon tartósan nagy nyomatékot igénylő alkalmazások gyakran megkövetelik a nagy nyomatékú bolygókerekes sebességváltó edzett és köszörült fogaskerekekkel és a csúcsterhelésre méretezett házzal.
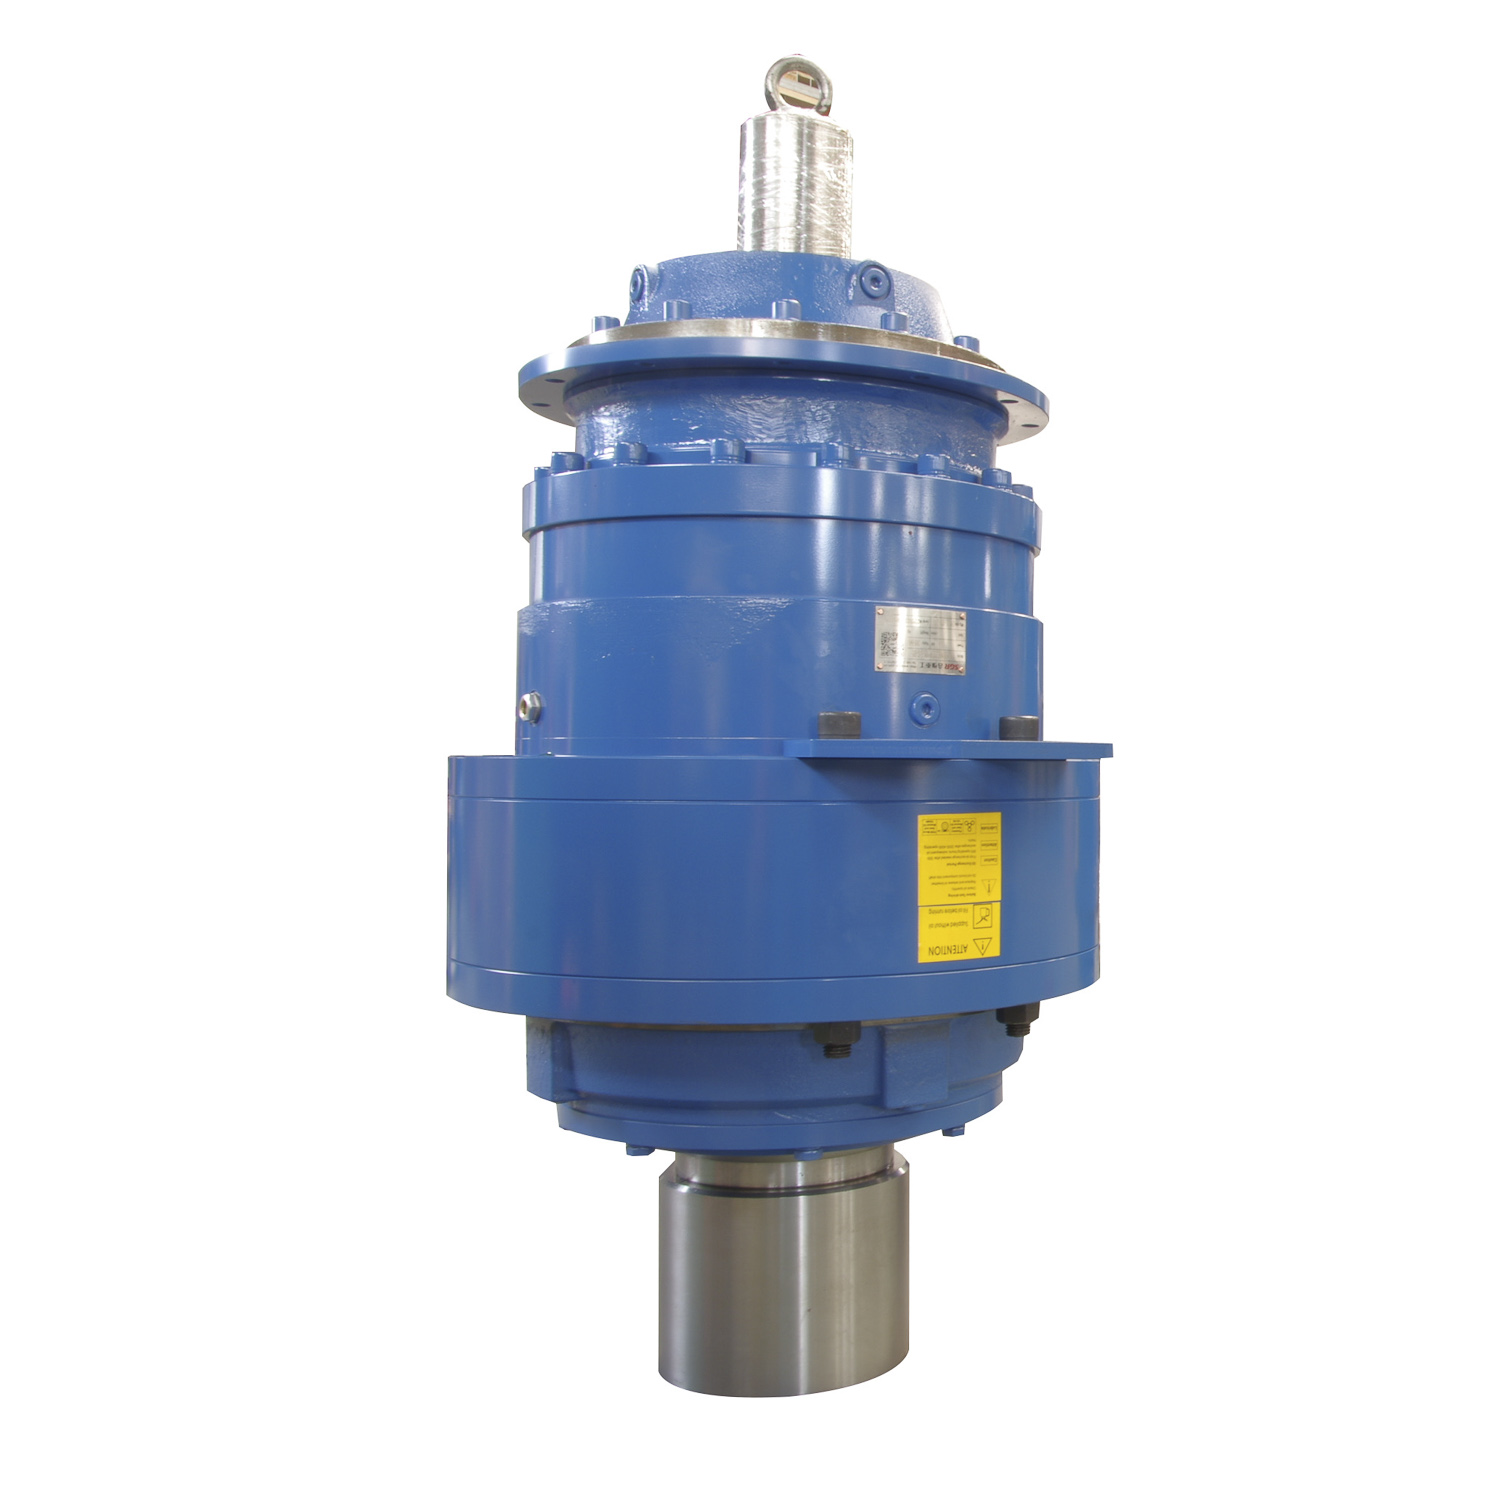 Egyedi bolygókerekes reduktor nagy nyomatékú gyártókkal, Company A Shanghai SGR Heavy Industry Machinery Co., Ltd. egy kínai bolygóhajtómű-csökkentő nagy nyomatékú gyártókkal, OEM/ODM bolygókerekes Red... Termék megtekintése →
A dupla borítású csigahajtóművek a szokásos választás, amikor a kimenő tengelynek 90 fokkal el kell fordulnia a motor tengelyéhez képest, és a terhelés ütést vagy vibrációt tartalmaz. A homorú csigafelület körbeveszi a csigakereket, nagyobb érintkezési felületet hozva létre, mint egy hengeres csiga. Keverőszervizben, ahol a keverőlapátok változó folyadékellenállással találkoznak, a kettős borítású csigahajtómű keverőalkalmazásokhoz elnyeli ezeket a változásokat, miközben a meghajtó kompakt marad.
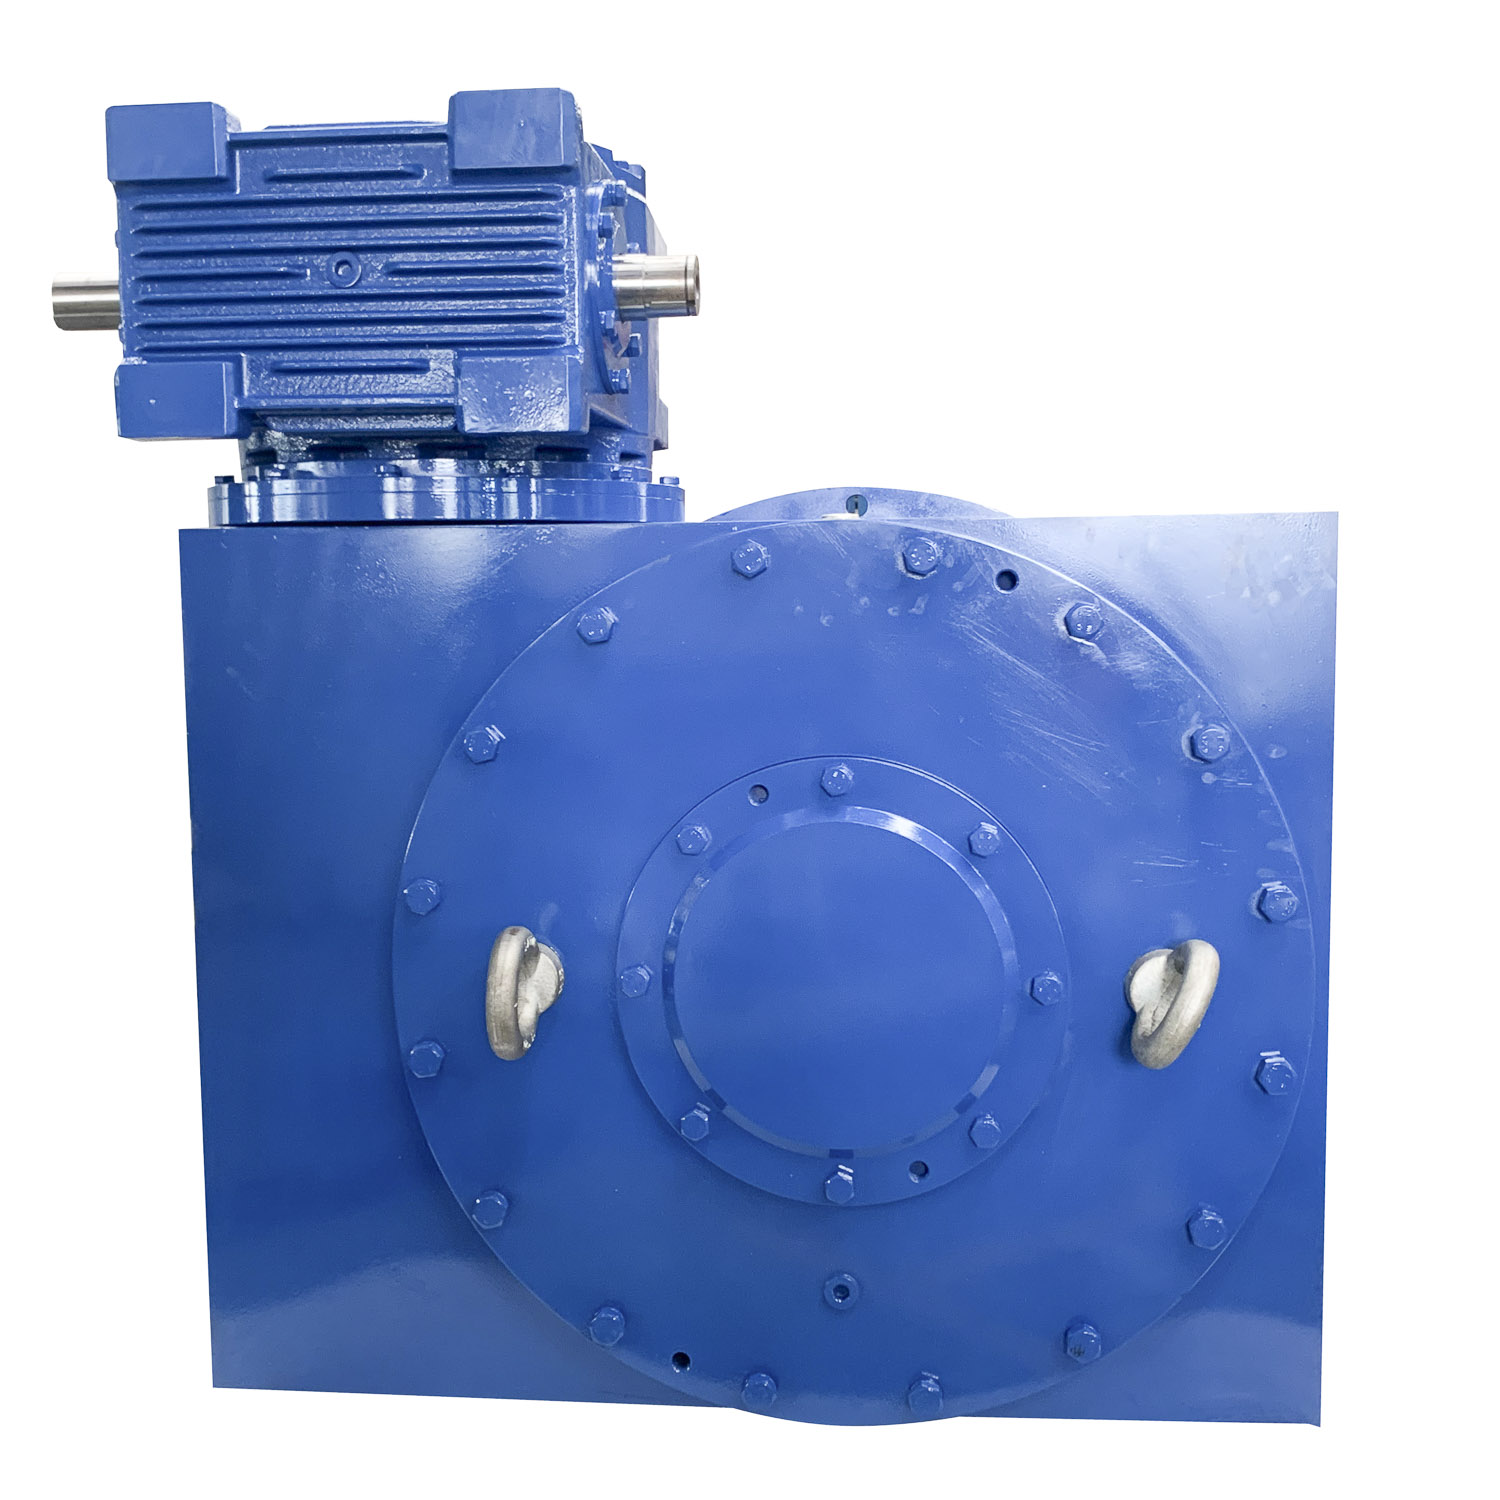 Egyedi dupla borítékoló csiga sebességváltó alkalmazás keverőgyártók számára, Compa A Shanghai SGR Heavy Industry Machinery Co., Ltd. a kínai dupla borítékoló csiga sebességváltó alkalmazása keverőgyártók számára, OEM / ODM Doubl... Termék megtekintése →
Az egy fokozat gyakorlati tartományán túlmutató áttételek esetén, vagy ha nagy áttételre és derékszögű kimenetre is szükség van, a mérnökök egy házban kombinálják a planetáris fokozatot egy toroid csigafokozattal. A planetáris szakasz biztosítja az arányt; a csigafokozat átirányítja a kimeneti tengelyt.
A részletes szakaszszámítás rögzíti a fogszámot, a modult, a csavarvonal szögét, a középtávolságot, a homlokszélességet és a holtjáték-tartományt. A terhelhetőséget a fogak hajlítására és a felület tartósságára vonatkozóan olyan minősítési módszerekkel ellenőrzik, mint az ISO 6336 és az AGMA 2001, a munkaciklusra és az ütési terhelésekre alkalmazott szerviztényezővel. Ez a lépés határozza meg, hogy a választott architektúra megfelel-e a szükséges élettartamnak – ipari berendezések esetében jellemzően 20 000-50 000 óra – anélkül, hogy túllépné a határt.
A fogaskerekek teljesítményét ugyanúgy a kohászat, mint a geometria határozza meg. A bolygókerekes és hengeres fogaskerekek általában edzett ötvözött acélból készülnek. A nyersdarabokat nagyjából 0,8-1,2 mm mélységig karburizálják, az oldalukon 58-62 HRC-re keményítik, majd a végső geometriára csiszolják. A kemény tok kopásállóságot biztosít; a kemény mag hajlítószilárdságot ad. Ezen lépések bármelyikének kihagyása vagy helytelen irányítása korai gödrösödéshez vagy fogtöréshez vezet.
A kettős borítású csigahajtóművek más anyagpárt használnak. A csiga edzett és köszörült, míg a csigakerék bronzötvözetből van megmunkálva. A bronz elviseli a féreghajtóművek csúszóérintkezőit, és beágyaz apró részecskéket anélkül, hogy károsítaná a férget. Egyedi munkáknál az anyagbizonyítványt és a hőkezelési jegyzőkönyvet a sebességváltóval együtt kell átadni, hogy a vevő ellenőrizhesse, hogy a megadott minőséget és kezelést valóban használták-e.
Az egyedi hajtóműgyártás egyesíti az általános megmunkálást a speciális fogaskerekek gyártásával. A házakat CNC gépeken marják és fúrják. A fogaskerekek nyersdarabjait esztergálják, a fogakat hobbolással vagy alakítással vágják. A hőkezelés után a precíziós fogaskerekeket CNC fogaskerekes csiszolókon profilcsiszolják, hogy kijavítsák az edzés okozta torzulást. A teljes folyamatot - a vágástól a csiszoláson át a végső ellenőrzésig - a korábbi cikkünkben tárgyaljuk a sebességváltó gyártás titkai .
A tűréshatárok választják el az egyedi sebességváltót az árucsökkentőtől. A szabványos ipari hajtóműveket gyakran DIN 7-es vagy 8-as minőségben gyártják. Az egyedi, alacsony zajszintű hajtóműveket általában 5-ös vagy jobb DIN-minőségűre köszörülik, szigorúbb osztás- és profileltérési határértékekkel. A ház furatainak helyzete néhány mikronon belül megmarad, mivel az eltolódás közvetlenül csökkenti a csapágy élettartamát és növeli a zajt.
A kettős burkolóférgek toroid felülete speciális csiszolási eljárást igényel; egy hagyományos fogaskerekes köszörű nem tudja előállítani azt az ívelt profilt. Az ezt a munkát végző gépnek ugyanolyan pontosnak kell lennie, mint az általa gyártott alkatrésznek. Az SGR kifejlesztett egy négytengelyes összekapcsolású, komplex kontúrú csiszológépet toroid csigaprofilokhoz, és egy erre a célra szolgáló csiga-főzőlapos mérőműszert használ az eredmény ellenőrzésére. Az egyedi szerszámok és egyedi ellenőrzések kombinációja lehetővé teszi a megismételhető kettős borítású csigagyártást.
Az összeszerelés az, ahol a tervezési szándék találkozik a megmunkált alkatrészekkel. A csapágyakat a megadott tartományban előfeszítik, a holtjátékot a megállapodás szerinti értékre állítják, és a fogak érintkezési mintáját ellenőrzik. A tömítések és a kenési útvonalak ellenőrzése a szerelési iránynak megfelelően történik. Amikor az ügyfél hajtóműves motor konfigurációt ad meg, például a bolygókerekes hajtómű hajtóműves motorokhoz , a motor karimáját és a bemeneti furatot a rajzhoz mérik, így a motor terepi módosítás nélkül illeszkedik.
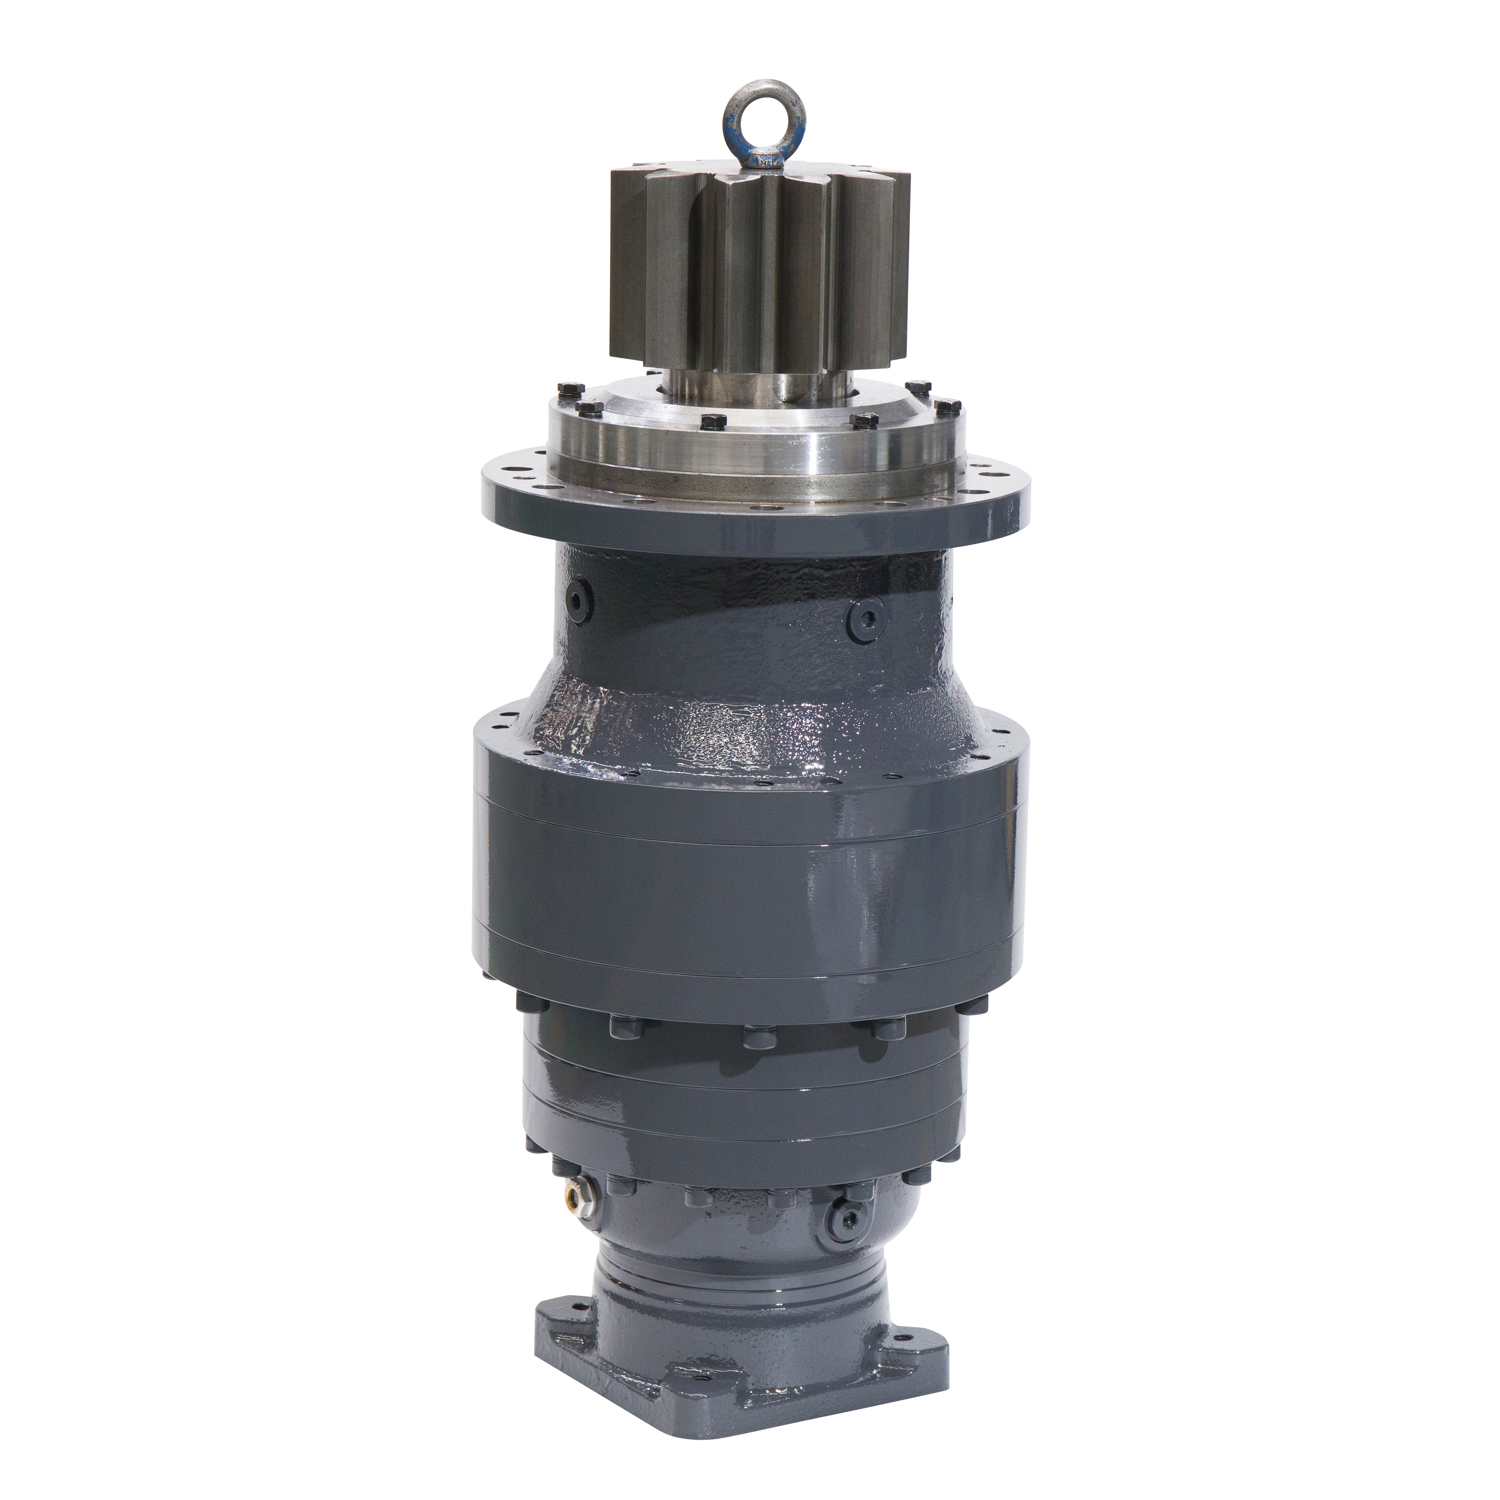 Egyedi bolygóműves hajtómű hajtóműves motorok gyártói számára, Company A Shanghai SGR Heavy Industry Machinery Co., Ltd. a kínai bolygóműves sebességváltó a hajtóműgyártók számára, az OEM/ODM bolygóműves sebességváltó a Ge... Termék megtekintése →
Összeszerelés után a sebességváltó próbapadon működik. Egy jó hírű gyártó terhelés alatt méri:
A mérőberendezés a különbség a sebességváltó ellenőrzése és annak bizonyítása között. Koordináta mérőgép ellenőrzi a ház és a hajtómű geometriáját; a sebességváltó teljesítményét és hatásfokát vizsgáló rendszer terhelés alatt ellenőrzi az összeszerelt egységet; egy egymás melletti tesztberendezés mindkét irányban működtetheti az egységet. A szabályozott iparágak esetében a teljes lánc tanúsítást igényelhet. Az SGR teljesítette az orosz tengeri hajózási nyilvántartás követelményeit szűkítőire vonatkozóan, amely dokumentált anyagokat és tesztelési eljárásokat kényszerít ki. Ennek a témakörnek a gyakorlati oldalát a következő útmutatónk ismerteti hogyan válasszuk ki a megfelelő sebességváltót a projekthez .
Mivel az egyedi sebességváltók hosszú élettartamú kötelezettséget vállalnak, a gyártó képességei ugyanolyan alapos vizsgálatot érdemelnek, mint a hajtómű tervezése. Négy ellenőrzés választja el a megfelelő beszállítókat a viszonteladóktól és a könnyű összeszerelő műhelyektől.
Először is a mérnöki mélység. Keressen egy tervezőcsapatot, amely árajánlat készítése előtt bekéri az ügyeleti profilt. Az ISO 6336 számításokra való hivatkozás és a fogak érintkezésének elemzésére való hajlandóság annak a jele, hogy a mérnökök vezetik a projektet, nem pedig az értékesítési lap.
Másodszor, házon belüli gyártás. A fogaskerekek vágása és köszörülése a beszállító saját üzemében történjen, CNC szerszámgépekkel és fogaskerekes csiszolókkal a padlón. Az a gyártó, aki minden megmunkálási lépést kiszervez, nem tudja szabályozni a tűréseket vagy a szállítási időt.
Harmadszor, ellenőrzés és tesztelés. Az üzemnek rendelkeznie kell mérőműszereivel és vizsgálórendszereivel. Ha a mérést kiszervezik, megszakad a minőséget javító visszacsatolási hurok.
Negyedszer, alkalmazási tapasztalat. Kérjen referencia telepítéseket hasonló gépekben, és az ezekből a projektekből levont dokumentált tanulságokat. A egyedi sebességváltó beszállító egy évtizedes tervezési és gyártási tapasztalattal habozás nélkül megnevezi a kritikus részleteket.
Az egyedi sebességváltó folyamata nem rejtély, de megbocsáthatatlan a parancsikonokkal szemben. Őszintén határozza meg az üzemi profilt, ellenőrizze a számítást, ellenőrizze az anyag- és hőkezelést, mérje meg a fogaskerekeket, és tesztelje az összeszerelt egységet terhelés alatt. Ha mind az öt lépést komolyan vesszük, az egyedi sebességváltó az általa meghajtott gép egyik legmegbízhatóbb alkatrésze lesz.

Sgr " S N Sorozat nagy nyomatékú koaxiáli...
Lásd a részleteket
Termékinformáció: A Az MNC3E400 sorozat na...
Lásd a részleteket
Központi távolság: 100 ~ 710 mm Sebesség arány: I ≥ 10. Tervezési moduláció, specifikáció ...
Lásd a részleteket
Központi távolság: 100 ~ 710 mm Sebesség arány: I ≥ 10. Tervezési moduláció, specifikáció ...
Lásd a részleteket
Különböző sebességarányokat lehet kiválasztani, a szokásos hidraulikus motor interfészet, a kimen...
Lásd a részleteket
A sebességváltót szabványosítással és jó tömítéssel tervezték, lehetővé téve, hogy alkalmazkodjon...
Lásd a részleteket
A bolygófelszerelés nagy hatékonyságának és a nagy sebességi arányokhoz a féregfelügyelők redukto...
Lásd a részleteket
Az SGR 1996 óta egy ISO 9001 tanúsítvánnyal rendelkező, DNV-akkreditált ipari sebességváltó gyártója. Különböző sebességváltó-csökkentőket szállítunk a márkák számára világszerte.

